


Блог
PETG на Bambu Lab A1 і P1S: готовий профіль

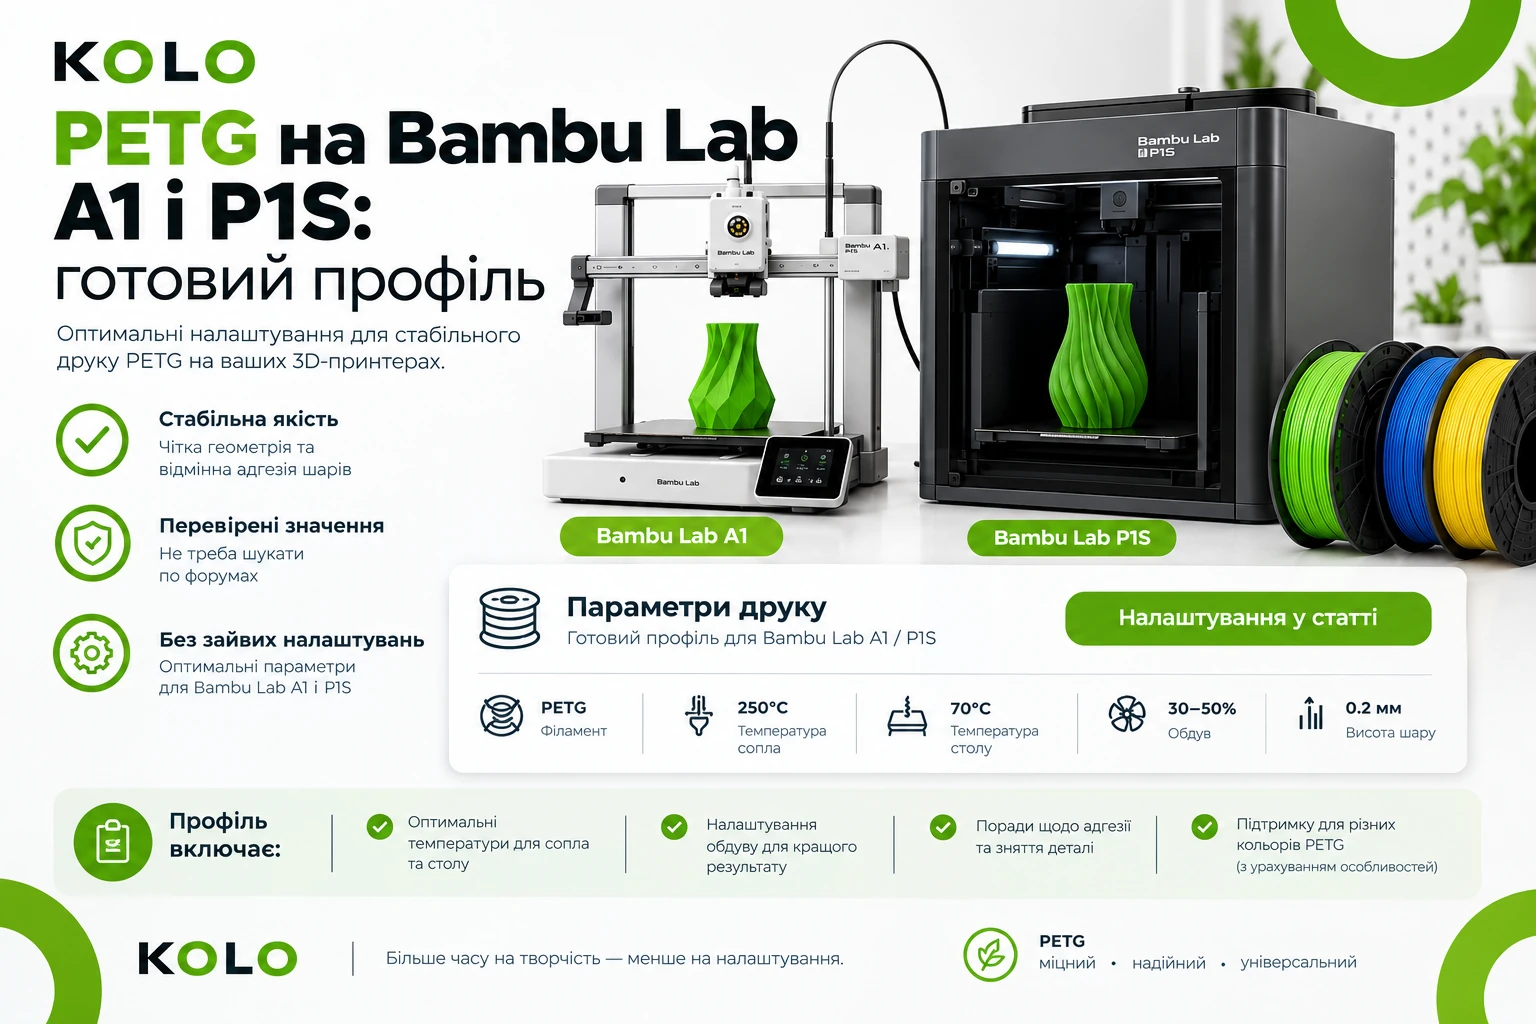
Bambu Lab зробили друк настільки автоматичним, що більшість користувачів взагалі не зазирає у профіль. Із PLA це працює. Із PETG — до першого моменту, коли деталь прикипає до стола настільки міцно, що відривається разом із шматком покриття.
Чому стоковий профіль не підходить відразу
Котушки Bambu мають RFID-мітку: AMS зчитує її й сам підставляє температури. У будь-якого іншого філаменту такої мітки немає, тому принтер не знає, що в нього заряджено. Параметри доводиться виставляти вручну.
У Bambu Studio для цього є профіль Generic PETG — беріть його за основу, а не «Bambu PETG Basic» чи «PETG HF». Останні налаштовані під власний пластик Bambu і його потік.
Параметри, з яких починати
Офіційний діапазон Bambu для PETG — 230–260 °C по соплу і 60–80 °C по столу. Це рівно той самий діапазон, що ми вказуємо на своїх котушках: 245 ± 15 °C.
| Сопло | 240–250 °C |
| Стіл | 70 °C |
| Обдув | 30–50 % |
| Перший шар | обдув 0 % |
| Швидкість | як у Generic PETG, не підвищувати |
Про швидкість окремо. На офіційній сторінці Bambu вказано «до 300 мм/с» — але це про PETG HF, спеціальний високопотоковий пластик. Звичайний PETG на такій швидкості просто не встигне розплавитися.
Два калібрування, які вирішують більшість проблем
Це головне, що відрізняє вдалий друк від мучень. У Bambu Studio обидва робляться з меню Calibration і займають кілька хвилин.
- Flow Dynamics (pressure advance) — відповідає за кути й початки ліній. Без нього PETG дає напливи на кутах і прогалини на стартах.
- Flow Rate — відповідає за верхній шар. Якщо він виходить хвилястим або з дірками — справа саме в ньому.
Зробіть їх один раз для своєї марки філаменту й збережіть як окремий профіль — далі він підтягується автоматично.
Головна проблема: PETG прилипає занадто добре
На форумі Bambu це одна з найчастіших скарг у розділі про PETG: деталь тримається настільки міцно, що при знятті вириває з плити фрагмент покриття, а на дні залишається біла плівка.
Що робити, за ступенем важливості:
- Дайте плиті охолонути повністю. Не знімайте деталь гарячою — холодний PETG відходить сам.
- Опустіть стіл до 60–65 °C. Менше тепла — менше зчеплення. Для PETG 60 °C цілком достатньо.
- Клейовий олівець — як розділювач, а не як клей. Це не для прилипання, а щоб пластик не зрісся з покриттям.
- Плита. На текстурованій PEI зчеплення агресивніше, ніж на гладкій. Якщо є вибір — для PETG беріть гладку з клейом.
- Протирайте плиту ізопропіловим спиртом між друками.
A1 чи P1S: у чому різниця для PETG
A1 — відкритий принтер із рухомим столом. Для PETG це радше плюс: нічого не перегрівається. Єдине, чого варто уникати — протягу від вікна чи кондиціонера під час друку високих деталей.
P1S — закритий. Для ABS і ASA це перевага, а для PETG камера може працювати проти вас. Тепло накопичується, і при довгих друках може початися підплавлення прутка в холодній зоні. Техпідтримка Bambu радить відкривати двері й верхню кришку, коли друкуєте PETG.
На практиці думки розходяться: частина користувачів друкує із закритими дверима й без проблем. Просте правило: якщо в кімнаті прохолодно — можна закрити. Якщо тепло або друк довше за кілька годин — відкрийте.
Якщо все одно не виходить
Більшість проблем із PETG однакові на будь-якому принтері, і ми розбирали їх окремо: павутина між деталями, перший шар і адгезія, підбір температури.
У нас є PETG філамент 1,75 мм у понад двадцяти кольорах — той самий діаметр і ті самі котушки 1 кг, що стають у AMS. Якщо потрібна порада по профілю під ваш принтер — напишіть у Telegram.
Джерела параметрів: офіційна сторінка Bambu Lab про PETG та обговорення на офіційному форумі Bambu Lab.