


Блог
Чому PETG тягне павутину і як це виправити

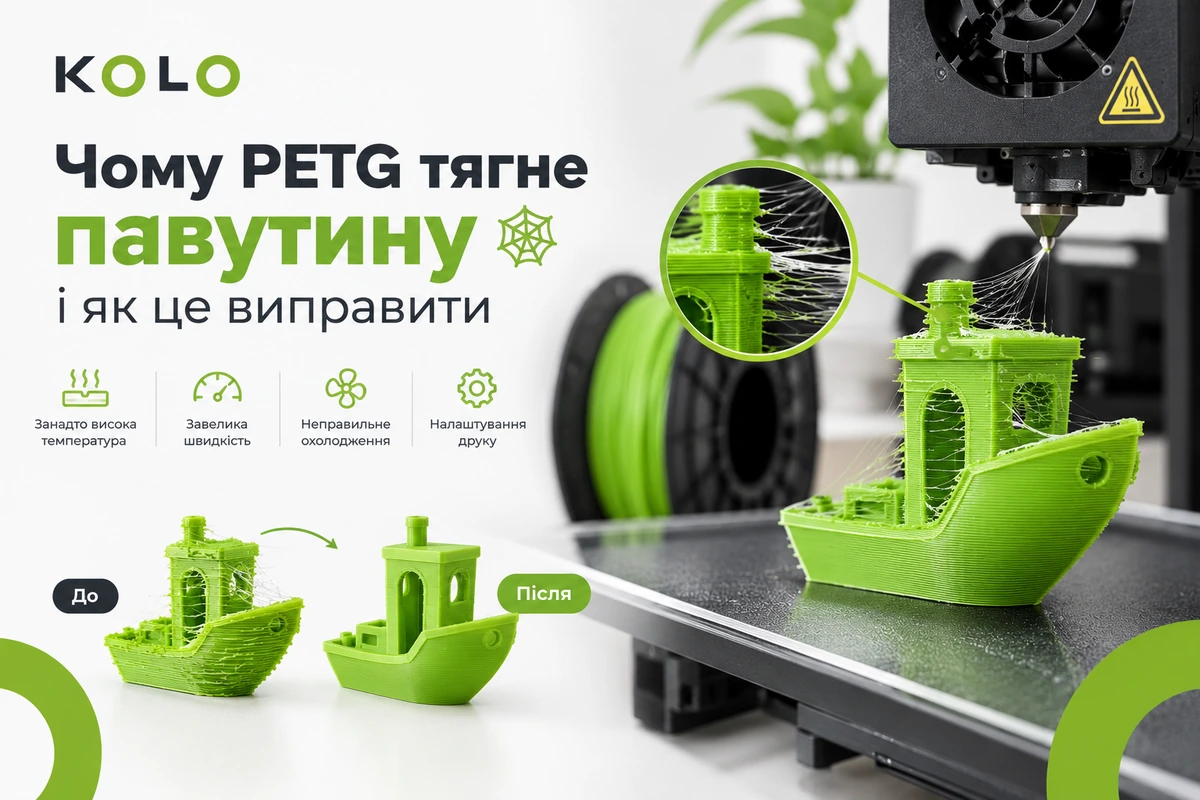
Деталь надрукована, геометрія правильна, але вся вкрита тонким павутинням між стінками. Це стрингінг — найпоширеніша скарга на PETG. Хороша новина: причин усього кілька, і всі вони лікуються налаштуваннями слайсера.
Чому саме PETG тягне більше за PLA
PETG має ширший діапазон переходу з твердого стану в розплав і довше лишається тягучим. Коли сопло переїжджає з точки в точку, розплав не обривається одразу, а витягується в нитку. PLA застигає різкіше, тому прощає неточні налаштування. Детальніше про різницю між матеріалами — у статті PETG чи PLA: що обрати для 3D-друку.
Сім причин за порядком важливості
1. Замала ретракція
Найчастіша причина. Перед переїздом екструдер має втягнути пруток назад, щоб зняти тиск у сопла.
Не женіться за більшими значеннями: надто довга або різка ретракція затягує розплав глибоко в термобар’єр, де він застигає і дає затор. Для PETG 6 мм на боудені — практична межа.
2. Зависока температура сопла
Чим гарячіший розплав, тим він рідкіший і тим охочіше тягнеться. Якщо павутина є при нормальній ретракції — опускайте температуру кроками по 5 °C від 250 до 235 °C і дивіться, де нитки зникнуть, а шари ще добре злипаються. Як зробити це системно, описано в статті Температура друку PETG.
3. Замала швидкість переїздів
Чим довше сопло їде над порожнечею, тим більше встигає витекти. Підніміть Travel Speed до 150–200 мм/с — нитка просто не встигне сформуватися. Це одна з найефективніших і найменш очевидних налаштувань.
4. Вимкнений Combing
Combing (Avoid crossing perimeters) змушує сопло об’їжджати порожнечі всередині моделі, а не перетинати їх навпростець. Менше переїздів над повітрям — менше ниток, причому на видимих зовнішніх поверхнях.
5. Зношене або брудне сопло
Якщо на латунному соплі розбитий отвір або на ньому наріс нагар, розплав виходить нерівномірно й тягнеться. Латунне сопло 0,4 мм — витратний матеріал: після кількох кілограмів філаменту його простіше замінити, ніж налаштовувати принтер навколо проблеми.
6. Проблеми з подачею
Послаблена пружина екструдера, забиті зубці подавального коліщатка чи надто сильний притиск прутка дають нерівну подачу. Перевірте: пруток має заходити рівномірно, без проковзувань і без глибоких борозен на поверхні.
7. Z-hop без потреби
Підйом сопла на переїздах корисний проти зачіпання деталі, але на PETG він часто додає ниток: сопло відривається від поверхні й тягне за собою краплю. Спробуйте вимкнути Z-hop і порівняти результат.
З чого почати, якщо немає часу розбиратися
1. Підніміть швидкість переїздів до 150–200 мм/с.
2. Поставте ретракцію 1,5 мм (direct) або 5 мм (боуден) на швидкості 35 мм/с.
3. Опустіть температуру сопла на 10 °C.
4. Увімкніть Combing, вимкніть Z-hop.
Надрукуйте два стовпчики на відстані 3–4 см і подивіться, чи лишилися нитки між ними.
Важливо: трохи павутини — це нормально
Повністю прибрати стрингінг на PETG вдається не завжди, і це не привід годинами крутити профіль. Тонкі нитки легко знімаються пальцями або швидким проходом будівельним феном на мінімальній потужності з відстані 10–15 см. Якщо деталь функціональна, а не виставкова — простіше витратити хвилину на зачистку, ніж день на ідеальний профіль.
Якщо проблема не зникає, напишіть нам у Telegram — підкажемо параметри під вашу модель принтера. А якщо шукаєте матеріал, у каталозі є PETG філамент 1,75 мм у різних кольорах.
3 коментарі до «Чому PETG тягне павутину і як це виправити»